Thiết Kế Hệ Thống Lọc Khói Hàn Công Suất Lớn: Giải Pháp Toàn Diện Cho Môi Trường Sản Xuất
Tính Lưu Lượng Khói Hàn Chính Xác
Việc xác định lưu lượng khói hàn cần xử lý là bước đầu tiên và quan trọng nhất trong thiết kế bất kỳ hệ thống lọc khói hàn công suất lớn nào. Một tính toán không chính xác có thể dẫn đến hệ thống quá tải hoặc hoạt động kém hiệu quả, gây ảnh hưởng trực tiếp đến chất lượng không khí và sức khỏe của người lao động. Để đạt được hiệu quả tối ưu, các kỹ sư cần phân tích kỹ lưỡng loại vật liệu hàn, cường độ hàn, số lượng vị trí hàn đồng thời, và đặc điểm không gian làm việc. Đây không chỉ là một phép tính kỹ thuật mà còn là sự hiểu biết sâu sắc về môi trường sản xuất cụ thể.
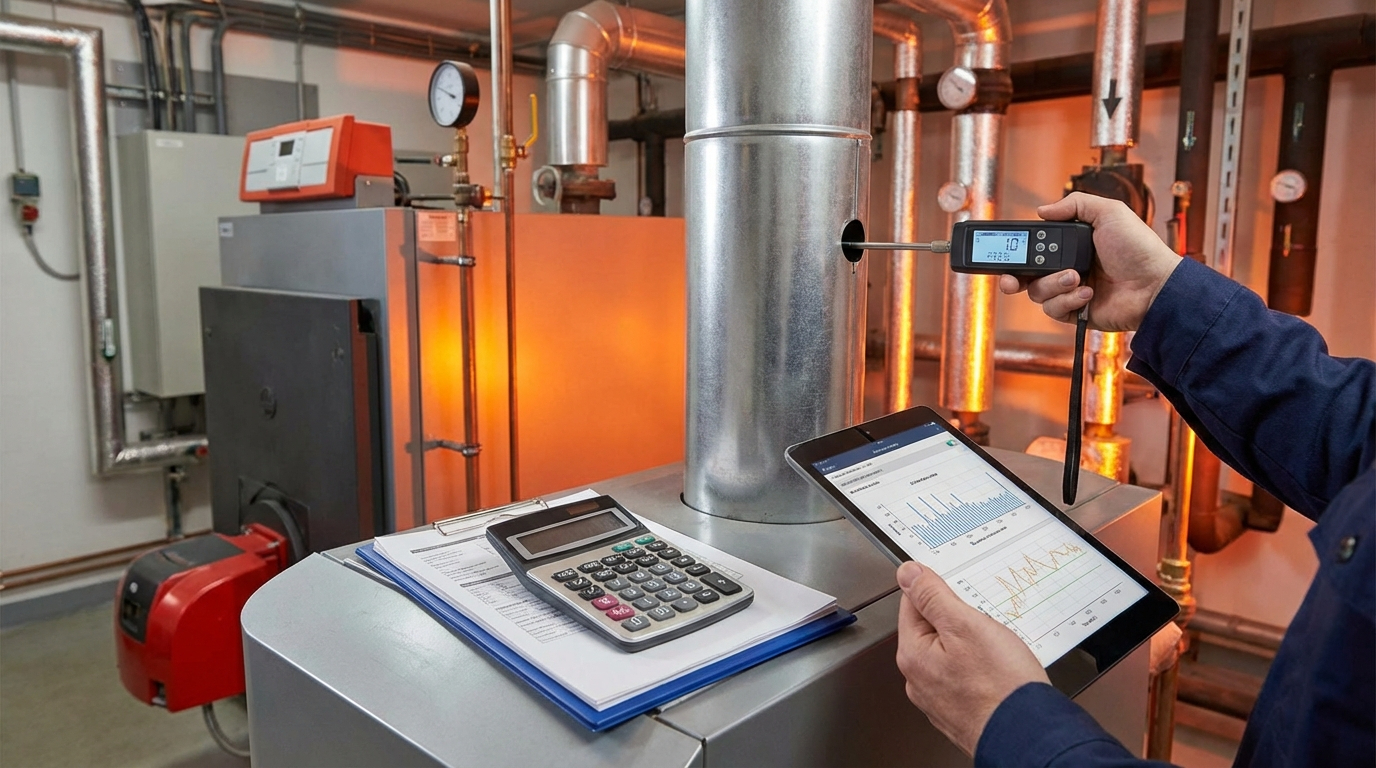
Các yếu tố như tốc độ gió mong muốn tại điểm hút, khoảng cách từ đầu hút đến nguồn phát sinh khói, và đặc tính của khói (nhiệt độ, thành phần hạt) đều đóng vai trò quyết định trong việc xác định lưu lượng. Việc sử dụng các công thức tính toán tiêu chuẩn kết hợp với kinh nghiệm thực tiễn giúp đảm bảo rằng hệ thống lọc khói hàn công suất lớn sẽ có khả năng xử lý lượng khói phát sinh một cách triệt để. Một giải pháp tùy chỉnh, dựa trên khảo sát chi tiết hiện trường, luôn mang lại hiệu quả vượt trội so với các giải pháp “một cỡ phù hợp cho tất cả”, đặc biệt đối với hệ thống hút khói hàn quy mô nhà máy có đặc thù riêng biệt.
Chia Zone Tối Ưu Hóa Hiệu Suất Hút Khói
Trong các nhà máy sản xuất quy mô lớn với nhiều vị trí hàn khác nhau, việc áp dụng chiến lược chia zone (vùng) là cực kỳ cần thiết để tối ưu hóa hiệu suất của hệ thống lọc khói hàn công suất lớn. Thay vì cố gắng hút khói từ toàn bộ không gian, việc chia thành các zone nhỏ hơn, mỗi zone được trang bị các điểm hút và điều khiển riêng biệt, cho phép tập trung năng lượng và lưu lượng khí vào khu vực đang có hoạt động hàn. Điều này không chỉ nâng cao hiệu quả hút khói tại nguồn mà còn giảm thiểu đáng kể chi phí vận hành do không cần phải vận hành toàn bộ hệ thống ở công suất tối đa liên tục.

Việc chia zone thông minh mang lại nhiều lợi ích đáng kể, đặc biệt cho hệ thống hút khói hàn quy mô nhà máy:
✅ Tăng hiệu quả hút khói tại nguồn: Đảm bảo khói được loại bỏ ngay lập tức trước khi lan rộng.
✅ Giảm chi phí năng lượng: Chỉ kích hoạt các zone cần thiết, tiết kiệm điện năng.
✅ Dễ dàng bảo trì: Cho phép bảo trì từng phần mà không ảnh hưởng đến toàn bộ hệ thống.
✅ Linh hoạt trong vận hành: Có thể điều chỉnh lưu lượng và áp suất cho từng khu vực riêng biệt.
✅ Cải thiện chất lượng không khí tổng thể: Hạn chế tối đa sự phát tán khói hàn ra môi trường làm việc chung.
Lựa Chọn Quạt và Thiết Kế Ống Dẫn Khí Phù Hợp
Quạt và hệ thống ống dẫn khí là trái tim và mạch máu của mọi hệ thống lọc khói hàn công suất lớn. Việc lựa chọn loại quạt có công suất, áp suất tĩnh và hiệu suất phù hợp với lưu lượng đã tính toán là cực kỳ quan trọng. Quạt ly tâm thường được ưu tiên cho các ứng dụng công nghiệp nặng do khả năng tạo áp suất cao và độ bền bỉ. Song song đó, thiết kế hệ thống ống dẫn khí cũng yêu cầu sự chính xác cao. Kích thước ống, vật liệu chế tạo, bán kính cong của các đoạn uốn, và cách bố trí đều ảnh hưởng trực tiếp đến trở lực của hệ thống và khả năng vận chuyển khói hiệu quả.
Một hệ thống ống dẫn được thiết kế tối ưu sẽ giảm thiểu tổn thất áp suất, đảm bảo tốc độ dòng khí đồng đều và hiệu quả trên toàn bộ mạng lưới. Vật liệu ống cần chống ăn mòn và chịu được nhiệt độ cao nếu cần thiết. Việc sử dụng các ống dẫn chất lượng cao và quạt hiệu suất cao không chỉ đảm bảo luồng không khí tối ưu mà còn kéo dài tuổi thọ của toàn bộ hệ thống hút khói hàn quy mô nhà máy. Đầu tư vào các thành phần chất lượng ngay từ ban đầu là cách tốt nhất để tránh các vấn đề về hiệu suất và chi phí sửa chữa trong tương lai, đồng thời nâng cao độ tin cậy của hệ thống.
Chiến Lược Bảo Trì và Vận Hành Hiệu Quả
Để đảm bảo hệ thống lọc khói hàn công suất lớn hoạt động ổn định và hiệu quả trong thời gian dài, một chiến lược bảo trì định kỳ là không thể thiếu. Bụi và hạt kim loại từ khói hàn có thể tích tụ trong ống dẫn và bộ lọc, làm giảm lưu lượng khí và tăng tải cho quạt, dẫn đến hao mòn nhanh chóng và tăng chi phí điện năng. Lịch trình bảo trì cần bao gồm việc kiểm tra thường xuyên các bộ lọc, quạt, đường ống và các bộ phận điều khiển để phát hiện sớm các dấu hiệu hao mòn hoặc sự cố tiềm ẩn trước khi chúng gây ra hư hỏng lớn.
Các hoạt động bảo trì chính bao gồm việc làm sạch hoặc thay thế định kỳ các lõi lọc (đặc biệt quan trọng đối với hệ thống hút khói hàn quy mô nhà máy có cường độ hoạt động cao), kiểm tra độ căng của dây đai quạt, bôi trơn bạc đạn, và làm sạch cánh quạt. Ngoài ra, việc kiểm tra rò rỉ tại các mối nối ống và đảm bảo hệ thống điện hoạt động an toàn cũng là những yếu tố then chốt. Một hệ thống lọc khói hàn công suất lớn được bảo trì tốt không chỉ duy trì hiệu suất hút khói tối ưu mà còn đảm bảo tuân thủ các quy định về an toàn lao động và môi trường, đồng thời kéo dài tuổi thọ thiết bị, giảm thiểu thời gian ngừng hoạt động không mong muốn.
Bạn đang tìm kiếm giải pháp hệ thống lọc khói hàn công suất lớn hiệu quả cho nhà máy? Liên hệ ngay với chúng tôi để được tư vấn thiết kế chuyên nghiệp và nhận báo giá ưu đãi!
Bài viết khác
Máy hút khói hàn là thiết bị được sử dụng để thu gom và xử lý khói bụi phát sinh trong quá trình hàn kim loại, góp phần cải thiện chất lượng không khí tại khu vực sản xuất. Đối với các xưởng cơ khí, nhà máy gia công kim loại hay khu vực hàn
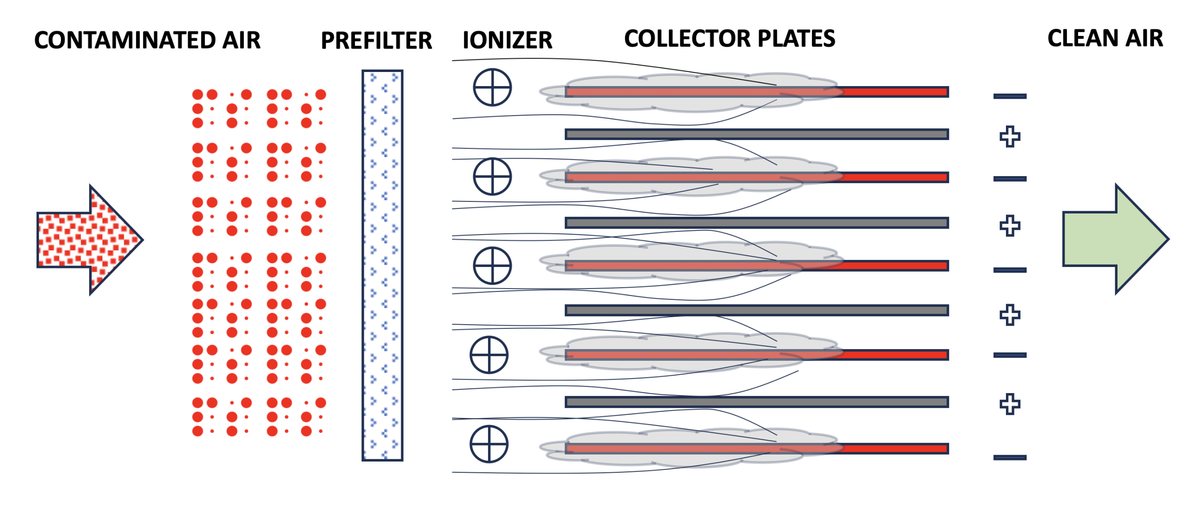
Công nghệ TPA lọc không khí chủ động bằng điện trường: cấu tạo bộ lọc, yếu tố quyết định khả năng thu gom, ưu điểm, hạn chế và yêu cầu bảo dưỡng.
Trong môi trường sản xuất công nghiệp, mỗi khu vực có thể phát sinh một loại ô nhiễm không khí khác nhau. Khu vực mài thường tạo ra bụi và các hạt vật chất trong quá trình gia công, trong khi phòng máy hoặc các không gian kín lại có thể phát sinh mùi và
